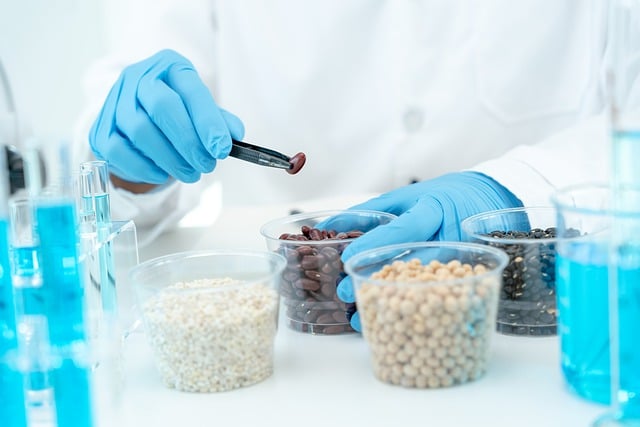
Nell’era dell’Industria 4.0, la visione artificiale sta rivoluzionando il modo in cui le aziende gestiscono il controllo qualità. Ma cos’è esattamente questa tecnologia e come sta trasformando i processi produttivi? Scopriamolo insieme in questa guida completa, esplorando le applicazioni più avanzate e il futuro di questa innovativa soluzione.
Cos’è la visione artificiale nel controllo qualità
La visione artificiale, nota anche come machine vision, è una tecnologia che permette alle macchine di “vedere” e interpretare il mondo visivo, proprio come fanno gli esseri umani. Nel contesto del controllo qualità industriale, questa capacità si traduce in un sistema automatizzato di ispezione che supera di gran lunga le possibilità dell’occhio umano. Immagina di poter esaminare migliaia di prodotti al minuto con una precisione millimetrica: ecco cosa rende la visione artificiale così rivoluzionaria!
Un sistema di visione artificiale tipicamente comprende telecamere ad alta definizione, sistemi di illuminazione specializzata e sofisticati software di elaborazione delle immagini. Questi elementi lavorano in sinergia per catturare, analizzare e interpretare le immagini dei prodotti in tempo reale. A differenza dell’ispezione umana, soggetta a stanchezza e variabilità, la visione artificiale mantiene una costanza e accuratezza impareggiabili 24 ore su 24, 7 giorni su 7.
La storia della visione artificiale nel controllo qualità è affascinante. Dagli albori negli anni ’80, quando i sistemi erano rudimentali e limitati, siamo arrivati oggi a soluzioni estremamente sofisticate che sfruttano l’intelligenza artificiale e il deep learning. Nell’ambito dell’Industria 4.0, la visione artificiale è diventata un pilastro fondamentale, abilitando la produzione smart e l’interconnessione dei sistemi produttivi. Non è un’esagerazione affermare che sta ridefinendo gli standard di qualità in numerosi settori industriali.
Funzionamento della visione artificiale per il controllo qualità
Il processo di visione artificiale inizia con l’acquisizione delle immagini. Le telecamere utilizzate non sono quelle che trovi nel tuo smartphone: parliamo di dispositivi industriali ad altissima risoluzione, capaci di catturare dettagli microscopici a velocità vertiginose. La scelta della telecamera dipende dall’applicazione specifica: si va da sensori lineari per l’ispezione di prodotti in movimento su nastri trasportatori a telecamere matriciali per analisi più complesse. La risoluzione può superare facilmente i 20 megapixel, con frame rate che arrivano a centinaia di fotogrammi al secondo.
Ma una buona telecamera da sola non basta. L’illuminazione gioca un ruolo cruciale nel garantire immagini di qualità. Sistemi LED ad alta intensità, illuminatori a luce strutturata o retroilluminazione sono solo alcune delle tecniche utilizzate per evidenziare i dettagli critici dei prodotti. Pensa a come cambia l’aspetto di un oggetto sotto diversi tipi di luce: l’illuminazione corretta può rivelare difetti altrimenti invisibili.
Una volta acquisita l’immagine, entra in gioco il vero cuore del sistema: l’elaborazione software. Qui, algoritmi sofisticati applicano filtri per migliorare la qualità dell’immagine, segmentano l’oggetto dallo sfondo e identificano pattern specifici. Le tecniche di machine learning e deep learning permettono al sistema di “imparare” cosa costituisce un difetto, migliorando costantemente le proprie prestazioni nel tempo.
Il processo di ispezione è incredibilmente rapido. In molti casi, l’analisi completa di un prodotto avviene in pochi millisecondi, permettendo l’ispezione di centinaia o migliaia di pezzi al minuto. Questa velocità, combinata con la precisione, rende la visione artificiale uno strumento insostituibile nelle moderne linee di produzione ad alta velocità.
L’integrazione con i sistemi di automazione industriale e i MES (Manufacturing Execution System) permette di reagire in tempo reale ai risultati dell’ispezione. Un prodotto difettoso può essere immediatamente scartato, mentre i dati raccolti alimentano analisi statistiche per l’ottimizzazione continua del processo produttivo.
Principali applicazioni della visione artificiale nel controllo qualità
Le applicazioni della visione artificiale nel controllo qualità sono vastissime e in continua espansione. Vediamo alcune delle più significative:
- Controllo del confezionamento: Immagina una linea di produzione di bottiglie. La visione artificiale verifica in tempo reale il livello di riempimento, la presenza e il corretto posizionamento di tappi ed etichette, e l’integrità complessiva del packaging. Può persino leggere e verificare le date di scadenza stampate!
- Verifica dimensionale: In settori come l’automotive o l’aerospaziale, la precisione è tutto. I sistemi di visione artificiale possono misurare componenti con un’accuratezza al micron, garantendo che ogni pezzo rispetti le specifiche di progetto.
- Ispezione superficiale: Graffi, ammaccature o variazioni di colore non sfuggono all’occhio elettronico. Nel settore dell’elettronica di consumo, ad esempio, questi sistemi assicurano che ogni dispositivo esca dalla fabbrica in condizioni estetiche perfette.
- Controllo di assemblaggio: Nell’industria elettronica, la visione artificiale verifica la corretta posizione e presenza di ogni componente su schede PCB complesse. Un errore di montaggio che potrebbe sfuggire all’occhio umano viene immediatamente rilevato e corretto.
- Lettura e verifica di codici: Dai codici a barre ai QR code, passando per testi stampati, la visione artificiale garantisce la tracciabilità completa dei prodotti lungo tutta la catena produttiva e logistica.
Ogni settore industriale ha trovato modi innovativi di applicare questa tecnologia. Nell’industria farmaceutica, ad esempio, la visione artificiale assicura che ogni pillola abbia la forma e il colore corretti, e che le confezioni contengano il numero esatto di unità. Nel settore alimentare, invece, può rilevare corpi estranei o verificare la freschezza dei prodotti analizzando sottili variazioni di colore.
Un caso studio particolarmente interessante arriva dal settore automotive. Un produttore di componenti per freni ha implementato un sistema di visione artificiale per l’ispezione delle pastiglie. Il sistema non solo verifica le dimensioni con una precisione di 0,01 mm, ma analizza anche la composizione del materiale d’attrito attraverso l’analisi spettrale. Il risultato? Una riduzione del 99% dei difetti non rilevati e un aumento del 30% della produttività della linea.
Vantaggi della visione artificiale nel controllo qualità
I benefici dell’adozione della visione artificiale nel controllo qualità sono molteplici e significativi. Vediamoli nel dettaglio:
- Aumento della precisione e coerenza: La visione artificiale elimina la variabilità umana dall’equazione. Non si stanca, non si distrae e applica sempre gli stessi criteri di valutazione. Studi hanno dimostrato che può raggiungere livelli di accuratezza superiori al 99,9% in molte applicazioni.
- Velocità di ispezione superiore: Mentre un operatore umano può ispezionare visivamente alcune decine di pezzi al minuto, un sistema di visione artificiale può esaminarne migliaia nello stesso tempo. Questo si traduce in un aumento esponenziale della produttività.
- Riduzione degli errori e dei costi associati: Gli errori nel controllo qualità possono essere estremamente costosi, soprattutto se i prodotti difettosi raggiungono il cliente finale. La visione artificiale minimizza questi rischi, riducendo drasticamente i costi di non qualità e i reclami dei clienti.
- Ispezione al 100%: A differenza dei controlli a campione, la visione artificiale permette di ispezionare ogni singolo prodotto che esce dalla linea di produzione. Questo garantisce un livello di qualità costante e affidabile.
- Tracciabilità completa: Ogni ispezione viene registrata, creando un archivio dettagliato che può essere fondamentale per la conformità normativa e il miglioramento continuo dei processi.
- Flessibilità e adattabilità: I moderni sistemi di visione artificiale possono essere rapidamente riprogrammati per adattarsi a nuovi prodotti o criteri di ispezione, offrendo una flessibilità senza precedenti.
- Miglioramento della sicurezza sul lavoro: La visione artificiale può sostituire gli operatori umani in ambienti pericolosi o in compiti ripetitivi che potrebbero causare affaticamento e lesioni.
- Analisi dei dati in tempo reale: I dati raccolti dalla visione artificiale possono alimentare sistemi di analisi avanzati, permettendo di identificare trend e ottimizzare i processi produttivi in modo proattivo.
Il ritorno sull’investimento (ROI) dell’implementazione della visione artificiale può essere sorprendente. Un produttore di componenti elettronici ha riportato un ROI del 300% in soli 18 mesi dall’installazione di un sistema di visione artificiale, grazie alla riduzione degli scarti e all’aumento della produttività. Non male, vero?
Implementazione di un sistema di visione artificiale per il controllo qualità
L’implementazione di un sistema di visione artificiale richiede una pianificazione attenta e un approccio strutturato. Ecco le fasi principali:
- Analisi dei requisiti: Il primo passo è comprendere esattamente cosa si vuole ispezionare e con quale livello di precisione. Questa fase richiede una stretta collaborazione tra il team di produzione e gli esperti di visione artificiale.
- Progettazione del sistema: In base ai requisiti, si procede alla selezione dell’hardware e del software più adatti. La scelta delle telecamere, dei sistemi di illuminazione e dei processori è cruciale e deve tenere conto dell’ambiente di produzione specifico.
- Installazione e calibrazione: Una volta selezionati i componenti, il sistema viene installato sulla linea di produzione. La fase di calibrazione è fondamentale per garantire che il sistema funzioni correttamente nelle condizioni reali di utilizzo.
- Programmazione e training: Il software viene configurato per riconoscere i difetti specifici del prodotto. Se si utilizzano algoritmi di machine learning, questa fase include l’addestramento del sistema con un ampio set di immagini di prodotti buoni e difettosi.
- Integrazione con i sistemi esistenti: Il sistema di visione artificiale deve comunicare efficacemente con PLC, robot e altri sistemi di automazione presenti sulla linea.
- Formazione del personale: Gli operatori e i tecnici di manutenzione devono essere adeguatamente formati per gestire e mantenere il nuovo sistema.
- Ottimizzazione continua: Dopo il lancio, il sistema viene costantemente monitorato e affinato per migliorarne le prestazioni nel tempo.
Una delle sfide più comuni nell’implementazione è la gestione delle variazioni di illuminazione e posizionamento dei prodotti. Per superarla, molte aziende optano per sistemi di illuminazione controllati e guide meccaniche che garantiscono un posizionamento costante dei pezzi.
Un’altra best practice è l’utilizzo di “librerie” di difetti, costantemente aggiornate, che permettono al sistema di riconoscere nuovi tipi di imperfezioni man mano che emergono nel processo produttivo.
Tendenze future della visione artificiale nel controllo qualità
Il futuro della visione artificiale nel controllo qualità è entusiasmante e promette di portare questa tecnologia a livelli ancora più avanzati. Ecco alcune delle tendenze più significative:
- Intelligenza artificiale e deep learning: Gli algoritmi di AI stanno diventando sempre più sofisticati, permettendo ai sistemi di visione artificiale di “imparare” autonomamente a riconoscere nuovi tipi di difetti e adattarsi a variazioni del processo produttivo.
- Tecnologie 3D e hyperspectral imaging: L’integrazione di sensori 3D e telecamere iperspettrali sta aprendo nuove possibilità per l’ispezione di geometrie complesse e l’analisi della composizione dei materiali.
- IoT e cloud computing: La connessione dei sistemi di visione artificiale al cloud permette analisi dei dati più approfondite e la condivisione di informazioni tra diversi impianti produttivi, ottimizzando le performance su scala globale.
- Sistemi collaborativi e adattativi: I futuri sistemi di visione artificiale lavoreranno in stretta collaborazione con robot e operatori umani, adattandosi in tempo reale alle condizioni di produzione.
- Miniaturizzazione e riduzione dei costi: La continua evoluzione tecnologica sta rendendo i sistemi di visione artificiale sempre più compatti ed economici, aprendo la strada all’adozione anche da parte di piccole e medie imprese.
Le previsioni di mercato sono estremamente positive. Si stima che il mercato globale della visione artificiale per il controllo qualità raggiungerà i 5,3 miliardi di dollari entro il 2025, con un tasso di crescita annuo del 12,5%. Questo boom avrà un impatto significativo sull’occupazione nel settore manifatturiero, creando nuove opportunità per profili specializzati in robotica, analisi dei dati e manutenzione di sistemi avanzati.
In conclusione, la visione artificiale sta ridefinendo gli standard del controllo qualità industriale. La sua capacità di eseguire ispezioni rapide, precise e costanti la rende uno strumento indispensabile per le aziende che mirano all’eccellenza produttiva. Se stai considerando l’implementazione di un sistema di visione artificiale nella tua azienda, il momento di agire è ora. Il futuro della produzione è qui, e ha occhi elettronici incredibilmente acuti!

Commenti di Christina Bishop